Ahşap Plastik Kompozit (WPC) profil üretim hatlarıahşap lifleri ve termoplastik karışımından profiller üretmek için tasarlanmış özel ekstrüzyon sistemleridir. Bu hatlar, geleneksel malzemelere sürdürülebilir bir alternatif sunan döşeme tahtaları, pencere çerçeveleri, kapı çerçeveleri, çitler, dış mekan kaplamaları ve mobilya bileşenleri üretiyor. Bu kılavuz, WPC profil üretim hatları için temel bileşenleri, teknolojiyi ve seçim hususlarını kapsar.
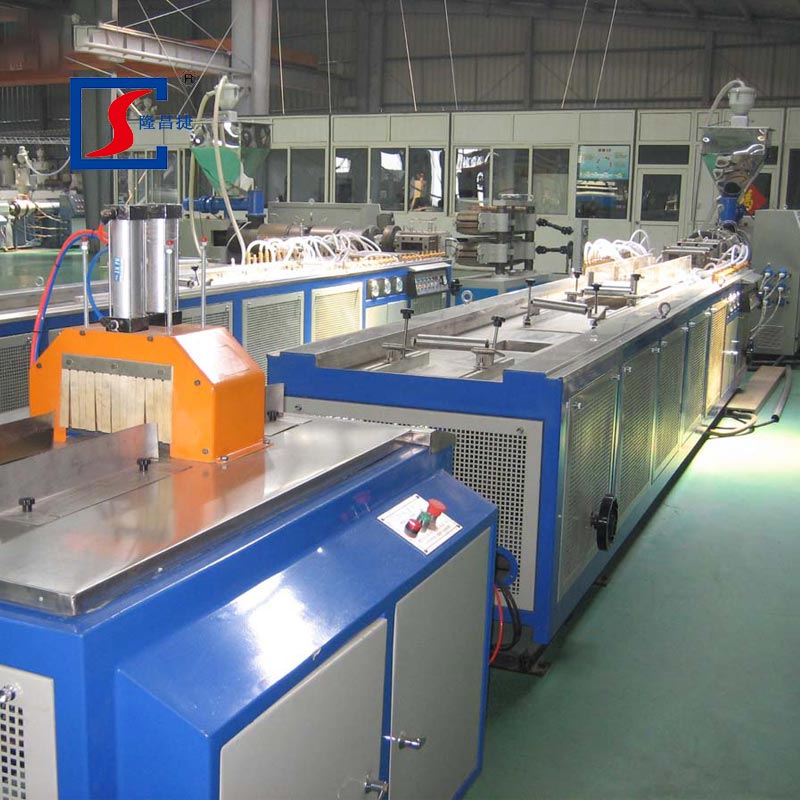
Ahşap plastik profil üretim hattı, ahşap unu, plastik polimerler ve katkı maddelerinin bir karışımını tutarlı kalitede bitmiş profillere işleyen entegre bir ekstrüzyon sistemidir. Bu hat, malzemeyi karıştırmak, çıkarmak, şekillendirmek, soğutmak ve kesmek için sırayla çalışan birden fazla üniteyi birleştirir.
WPC, bitkisel tozların ve PVC, PE veya PP gibi termoplastik polimerlerin karışımından yapılan kompozit bir malzemedir. Dayanıklılık, dayanıklılık ve sürdürülebilirliğin temel gereklilikler olduğu uygulamalarda ahşabın yerini almak üzere tasarlanmıştır. WPC profilleri ahşabın doğal görünümünü korurken bakım maliyetlerini ve dış etkenlere karşı hassasiyeti azaltır.
Bu hatlarda üretilen WPC profilleri geleneksel malzemelere göre birçok avantaj sunmaktadır. Korozyona, hava koşullarına ve UV ışınlarına karşı dayanıklıdırlar ve termitler dahil böceklere karşı mükemmel direnç sağlarlar. Malzeme, ahşap benzeri bir estetik çekiciliği korurken, doğal ahşaptan daha uygun maliyetlidir. WPC, döşeme için büyük ölçekli bakım veya özel işlemler gerektirmez ve alev geciktirici olan mükemmel bir ısı yalıtkanı olarak hizmet eder. Ayrıca WPC tamamen geri dönüştürülebilir ve döngüsel ekonomi ilkelerini destekliyor.
Tam bir WPC profil üretim hattı birkaç temel bileşenden oluşur.
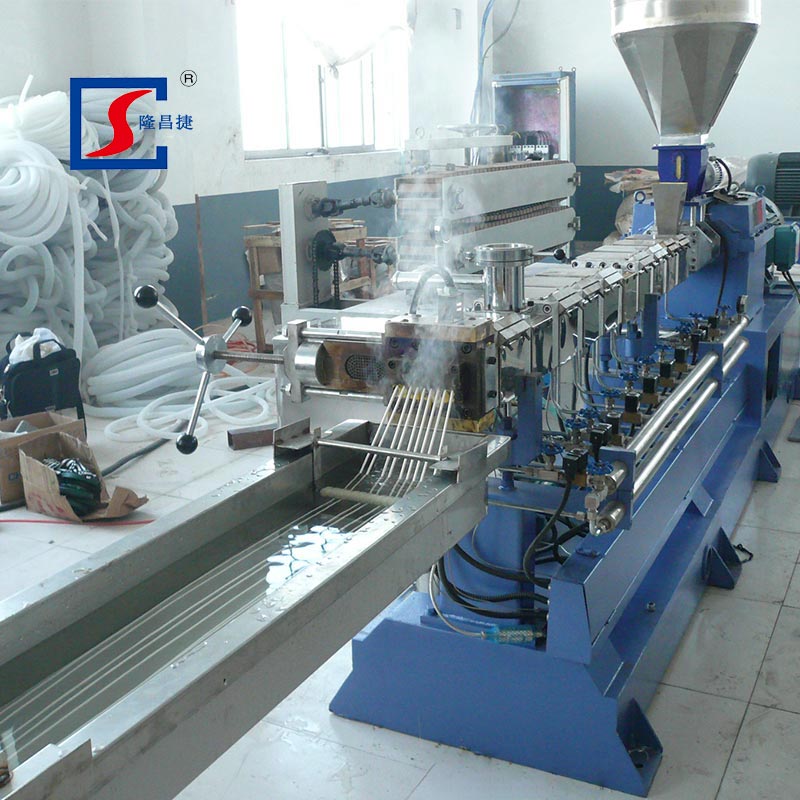
Ekstruder üretim hattının kalbidir. Çoğu WPC profil hattı, yüksek oranda doğal dolgu maddesiyle bile verimli karıştırma ve kontrollü plastikleştirme sağlayan konik çift vidalı bir ekstrüder kullanır. Konik tasarım daha iyi gaz gidermeye olanak tanır ve malzemenin mükemmel plastikleşmesini sağlar; bu çok önemlidir, çünkü odun unu tipik olarak işleme sırasında çıkarılması gereken yaklaşık yüzde 5 ila 6 nem içerir.
Modern hatlarda bulunan paralel ters yönde dönen çift vidalı ekstrüderler, namlu boyunca yüksek tork, etkili karıştırma ve hassas termal kontrolü garanti edecek şekilde tasarlanmıştır. Mevcut konfigürasyonlar, 158 milimetreye kadar vida çapları ve 36'ya kadar L/D oranlarıyla çok çeşitli üretim ihtiyaçlarını karşılar.
Kalıp, erimiş bileşiği istenilen profil kesitine göre şekillendirir. WPC için özel tasarlanmış kalıplar katı, içi boş veya birlikte ekstrüde edilmiş profillere uygundur. Optimize edilmiş kanal tasarımına sahip plaka kalıpları, yüksek akış performansı ve yüksek hassasiyet sağlar. Ko-ekstrüzyon, daha yüksek aşınma direnci ve renk stabilitesi gibi belirli özelliklere sahip bir yüzey katmanının doğrudan hat içi uygulanmasına olanak tanır.
Profil kalıptan çıktıktan sonra kalibrasyon ve soğutma sisteminden geçer. Kalibrasyon tablası büyük kesitlerde bile boyutsal stabilite sağlar. Çok boyutlu konum ayarlama sistemlerine sahip, genellikle SUS 304 paslanmaz çelikten yapılmış sağlam çelik çerçevelere sahiptir. Su pompaları ve vakum kalibratörleri, yapısal bütünlüğünü korurken profili hızla şekillendirir ve soğutur.
Çekme ünitesi soğutulmuş profili hat boyunca sabit bir hızla çeker. Ağır WPC profilleri için, profil yüzeyine zarar vermeden istikrarlı çekiş sağlamak amacıyla genellikle yüksek kavrama özelliğine sahip paletli tip çekme üniteleri kullanılır.
Testere kesici, profili belirlenen uzunluklarda otomatik olarak keser. Otomatik kontrol sistemleriyle tüm kesme işlemi akıllıdır ve kullanımı kolaydır. Senkronize kesme sistemleri tekrarlanabilir uzunluklar ve temiz yüzeyler sağlar.
| Parametre | Tipik Aralık |
|---|---|
| Ekstruder Modeli | SJZ55/110, SJZ65/132, SJZ80/156, SJZ92/188 |
| Ana Motor Gücü | 22 kW – 110 kW |
| Maksimum Ürün Genişliği | 1.200 mm'ye kadar |
| Çıkış Kapasitesi | 70 – 580 kg/saat |
| Soğutma Suyu İhtiyacı | 5 – 15 m³/saat |
| Basınçlı Hava Gereksinimi | 0,2 – 1,0 m³/dak |
| Üretim Hattı Uzunluğu | 18 – 30 metre |
Bir WPC profil üretim hattının tipik süreç akışı birkaç aşamadan oluşur.
Malzeme Hazırlama. Plastik polimerler, ağaç unu, birleştirme maddeleri, stabilizatörler, yağlayıcılar ve pigmentler dahil olmak üzere ham maddeler hazırlanır ve hassas bir şekilde ölçülür. WPC tipik olarak PVC, PE veya PP gibi bir polimer matrisle birleştirilmiş ahşap bileşeninden yüzde 40 ila 50 selüloz, yüzde 15 ila 25 hemiselüloz ve yüzde 15 ila 30 lignin içerir.
Karıştırma ve Bileşiklendirme. Homojen bir karışım elde etmek için malzemeler karıştırılır. Bu, toplu bir karıştırıcıda veya sürekli birleştirme yoluyla yapılabilir. Ahşap liflerinin plastik matris içindeki dağılımı nihai ürün kalitesi açısından kritik öneme sahiptir.
Besleme. Harmanlanan malzeme, tutarlı malzeme akışını sağlamak için gravimetrik besleyiciler kullanılarak ekstrüdere beslenir. Yaklaşık 200°C'lik işlem sıcaklıkları, nemin uygun şekilde yönetilmemesi durumunda ağaç liflerinin termal bozulmasına neden olabileceğinden, hammaddenin nem içeriği kontrol edilmelidir.
Ekstrüzyon. Bileşik eritilir, karıştırılır ve ekstruderden geçirilir. Vida mekanizması, hidrofilik ağaç liflerini hidrofobik polimerle homojenleştirmek için kesme kuvvetleri uygular. Paralel çift vidalı ekstruderler homojen plastikleştirme ve düzgün elyaf dağılımı sağlar.
Şekillendirme. Erimiş bileşik, profil kesitini oluşturmak için ekstrüzyon kalıbından geçer.
Kalibrasyon ve Soğutma. Profil, boyutsal kararlılığın sağlanması için kalibrasyon tablası aracılığıyla şekillendirilir ve soğutulur.
Taşıma. Profil, çekme ünitesi tarafından sabit bir hızda hat boyunca çekilir.
Kesme. Profil testere ile istenilen uzunlukta kesilir.
İstifleme. Bitmiş profiller paketleme ve nakliye için boşaltma rafında toplanır.
Ekstruder tipinin seçimi üretim verimliliğini ve ürün kalitesini önemli ölçüde etkiler.
Çift Vidalı Ekstrüderler genellikle WPC profil üretimi için tercih edilir. Paralel ters yönde dönen çift vidalı ekstrüderler, malzemelerin yanma riskini azaltan ve ısı oluşumunu en aza indiren, dakika başına düşük vida devirleri gibi avantajlar sunar. Ayrıca mükemmel karıştırma verimliliği sağlarlar ve besleme stoğunun kapsamlı bir ön işleme tabi tutulmasını gerektirmezler.
Tek Vidalı Ekstrüderlerin yatırım maliyetleri daha düşüktür ancak genellikle malzemelerin ön karıştırılmasını ve ön kurutulmasını gerektirir, daha düşük bir üretim hızına sahiptir ve daha yüksek kafa basıncıyla düşük erime sıcaklıklarını korumakta zorlanabilir.
Alternatif bir yaklaşım, tek vidalı bir ekstrüderle birleştirilmiş sürekli bir karıştırıcının kullanılmasını içerir. Bu konfigürasyon, yumuşak odun ununu büyük bir besleme portundan yüksek verim oranlarında doğrudan alabilir, böylece pelet öğütme ihtiyacını ortadan kaldırır ve enerji tüketimini azaltır.
Bir WPC profil üretim hattını seçerken aşağıdaki faktörleri göz önünde bulundurun:
Üretmeyi planladığınız spesifik profil türlerini ve boyutlarını tanımlayın; çünkü bu, gerekli ekstruder boyutunu ve kalıp konfigürasyonunu belirler. Farklı formülasyonlar farklı ekstruder konfigürasyonları gerektirdiğinden, polimer türü ve odun unu özellikleri de dahil olmak üzere mevcut ham maddeleri değerlendirin. Çıktı oranı ve çalışma saatleri de dahil olmak üzere üretim kapasitesi gereksinimlerini göz önünde bulundurun. WPC işleme hassas sıcaklık kontrolü ve önemli miktarda güç girişi gerektirdiğinden enerji verimliliğini değerlendirin. Birlikte ekstrüzyon yetenekleri ve modüler tasarımlar değişen pazar taleplerine uyum sağlamaya olanak sağladığından gelecekteki esnekliği planlayın.
The ahşap plastik profil üretim hattıyüksek performanslı kompozit profillerin üretimi için verimli, sürdürülebilir bir çözümü temsil eder. Doğru seçim ve çalıştırmayla bu hatlar tutarlı kalite sunar, malzeme israfını azaltır ve çevreye duyarlı üretim uygulamalarını destekler.